

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
في وقت سابق من هذا العام، رفضت إحدى شركات تصنيع المضخات الأوروبية 3000 غطاء محرك فولاذي مختوم بعد اختبار رش الملح لمدة 240 ساعة. أظهر تجويف الجزء الثابت وفجوات الزعانف والجيب الموجود خلف حلقة الكابل خطوط صدأ حمراء، بينما بدت الوجوه الخارجية خالية من العيوب. لقد غطت حجرة الرش كل سطح يمكن للمسدس رؤيته وأخطأت كل سطح لم يتمكن من رؤيته.
والنتيجة هي طبقة موحدة ومتماسكة بإحكام تتفوق على الطلاء التمهيدي المطبق بالرش على مقاومة رش الملح وتغطية الحواف واستخدام المواد. تغطي الأقسام أدناه مراحل العملية، والأرقام المطلوب وضعها في طلب عرض الأسعار، ونقاط التدقيق التي تفصل خط الطلاء الإلكتروني المتحكم فيه عن خزان الغمس ذو الطموحات.
لماذا يتم تحديد الطلاء الكهربي لعلب المحركات الفولاذية
الطبقة الإلكترونية مخصصة لعلب المحركات لأن التآكل يبدأ من الداخل وليس من الخارج. يشهد تجويف الجزء الثابت تكثيفًا في كل دورة حرارية: يسخن المحرك أثناء دورة التشغيل، ثم يبرد ويسحب الهواء الرطب إلى تجويف المبيت. بمجرد أن تستقر الرطوبة على التجويف غير المطلي، يتشكل الصدأ الأحمر، وتهاجر جزيئات الأكسيد السائبة نحو حجرة المحمل وفجوة هواء الدوار.
يزيل الطلاء الكهربي هذا السبب الجذري: يقوم المجال الكهربائي بسحب الطلاء إلى داخل التجويف، خلف أضلاع الضغط، وعلى طول خط اللحام، مما يحافظ على سمك الفيلم في حدود حوالي 5 ميكرون عبر الجزء. يتأرجح تطبيق الرش بمقدار 20-40 ميكرون بين الوجوه والحواف المسطحة.
يعد غلاف المحرك الفولاذي النموذجي في نطاق التجويف 100-160 مم هو أفضل خط أساس لتأهيل الطلاء الإلكتروني، لأن نسبة طول التجويف إلى القطر تتوافق مع الإطارات الصناعية الأكبر حجمًا.
عملية الطلاء الإلكتروني ذات الأربع مراحل: من المعالجة المسبقة إلى العلاج
كل فشل في الطبقة الإلكترونية - ظهور تقرحات، أو ثقوب، أو ضعف الالتصاق - يعود إلى واحدة من أربع مراحل عملية. يمكن أن يجتاز السكن تدقيقًا بصريًا ويظل فاشلاً في الميدان إذا انجرفت موصلية حمام المعالجة المسبقة خارج نافذته.
- المعالجة المسبقة. تعمل إزالة الشحوم القلوية على إزالة زيوت الختم، يليها شطف ذو تدفق معاكس وطلاء تحويل من فوسفات الزنك أو الزركونيوم. إن موصلية الشطف النهائية التي تقل عن 5 ميكروسيمنز/سم هي حد القبول.
- غمر. يتم غمر السكن في الحمام، وعادةً ما تكون نسبة المواد الصلبة فيه 18-22 بالمائة للإيبوكسي الكاثودي. يقوم جهد التيار المستمر الذي يتراوح بين 150-300 فولت بترسيب الفيلم؛ يتحكم الوقت المنشط في سمك حوالي 1.5-2.5 ميكرون في الثانية.
- شطف الترشيح الفائق. تعمل عمليات الشطف الفائق ذات الحلقة المغلقة على استعادة الطلاء وغسل الطبقة غير المعالجة دون إذابتها. يظهر الغشاء المسدود على شكل بقع متراكمة وزيادة في توصيلية الحمام.
- دواء. يتشابك الفيلم عند درجة حرارة 170-180 درجة مئوية لمدة 20-30 دقيقة. Undercure يترك طبقة ناعمة. الإفراط في الخبز يؤدي إلى هشاشة البوليمر.
| المرحلة | معلمة التحكم الرئيسية | وضع الفشل إذا كان خارج المواصفات |
| المعالجة المسبقة | موصلية الشطف النهائية أقل من 5 ميكروسيمنز/سم | التصاق ضعيف، وتصفيح الفيلم |
| الغمر | المواد الصلبة للاستحمام 18-22 بالمئة، الجهد 150-300 فولت تيار مستمر | ثقوب، بناء فيلم غير متساوي |
| شطف الجبهة المتحدة | تتخلل تدفق وتوازن الضغط | بقع السحب، وقاذورات الحمام |
| علاج | درجة حرارة المعدن 170-180 درجة مئوية لمدة 20-30 دقيقة | فيلم ناعم أو هش مفرط |
سمك الفيلم والمعايير وما يجب أن يحدده المشتري
حدد الحد الأدنى من 18-25 ميكرون من الغشاء على الوجوه الخارجية، و10-15 ميكرون داخل التجاويف، وتحقق باستخدام رش الملح والتصاق التظليل المتقاطع. يتم إقران كل هدف أدناه بمعيار الاختبار الخاص به.
تنطبق نفس المعايير عبر الأحجام. تحتاج المساكن ذات الجدران الثقيلة التي يزيد قطرها عن 260 مم إلى رسم خرائط فيلمية على كامل طول التجويف؛ زاوية المسودة عند الحافة هي المكان الذي تظهر فيه أخطاء السُمك أولاً.
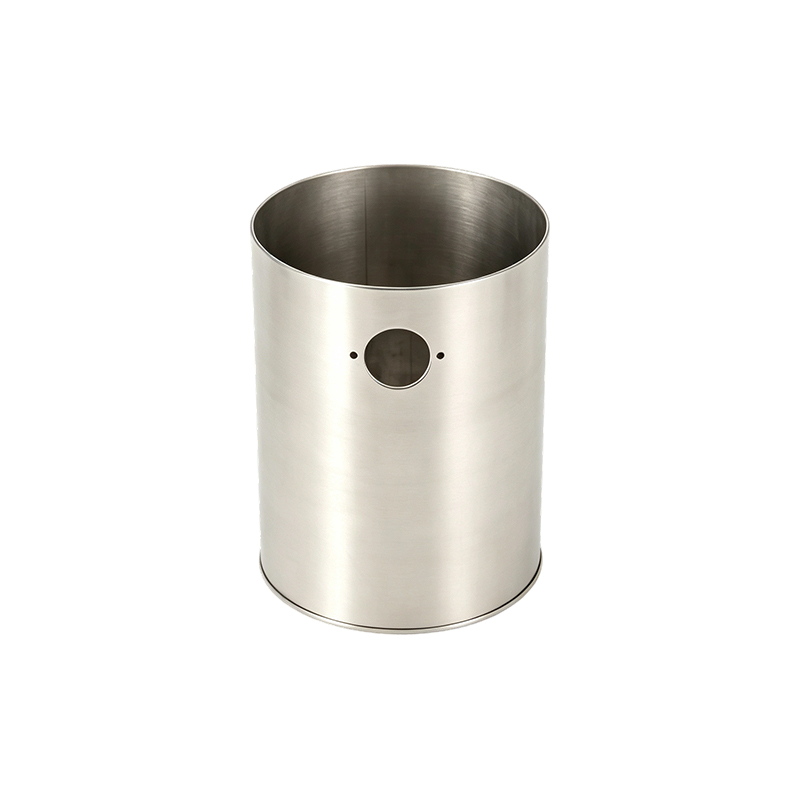
 مبيت محرك ثقيل الجدار بمعرف 343 مم مع قاعدة وعروة رفع ملحومة تم تصميم هذا المبيت للمحركات الصناعية الكبيرة جدًا، ويوفر سُمك جدار يبلغ 6 مم، وكتلة طرفية ملحومة، وقاعدة تثبيت للحصول على دعم ثابت في التطبيقات الصعبة مثل التعدين والدفع البحري. عرض المنتج →
| الملكية | القيمة المستهدفة | طريقة الاختبار |
| سمك الفيلم الجاف | 18-25 ميكرون خارجي؛ 10 ميكرون كحد أدنى في التجويف | الدوامة الحالية لكل ISO 2808 |
| التصاق Crosshatch | لا توجد إزالة على مسافة 0 مم | ASTM D3359 |
| رش الملح بالصدأ الأحمر | لا يوجد صدأ أحمر قبل 240 ساعة | ASTM B117 |
| صلابة قلم الرصاص | 2H الحد الأدنى | أستم D3363 |
الخريطة أدناه تأتي من مبيت تجويف ملحوم بقطر 140 مم على خط إيبوكسي كاثودي متحكم فيه:
إذا تم تشكيل التجويف بعد الطلاء، فإن قيم الفيلم ليس لها أي تأثير على تفاوتات الضغط الملائمة. إذا كان التجويف المطلي هو السطح المناسب، فاطرح الفيلم المقاس من بدل التداخل وقم بإجراء اختبار ملاءمة الضغط مع العينات المغلفة.
اختيار الراتينج للطبقة الإلكترونية لغلاف المحرك: إيبوكسي، أو أكريليك، أو هجين
حدد الإيبوكسي الكاثودي كإعداد افتراضي، والأكريليك فقط عندما يكون ثبات اللون أو الأشعة فوق البنفسجية مطلبًا صعبًا، والأنظمة الهجينة عندما يجب أن يفي خط واحد بأهداف التآكل والتجميل.
أفضل مقاومة للتآكل والالتصاق. متوفر فقط باللون الأسود والرمادي الداكن. يستخدم في حوالي 90 بالمائة من تطبيقات غلاف المحرك لأنه يمر برذاذ ملح لمدة 240 ساعة عند 20 ميكرون.
احتفاظ أفضل للأشعة فوق البنفسجية والألوان مع لمعان أعلى، ولكن أداء أقل للتآكل. يتم اختياره عندما يظل الهيكل مرئيًا بدون طبقة علوية، عادةً في محركات الأجهزة.
التآكل المتوسط وأداء اللون. يُستخدم عندما يقوم فرن واحد بمعالجة أجزاء مختلطة ولا يمكن للخط تشغيل عمليتين كيميائيتين للحمام.
بالنسبة لعلب المحركات الفولاذية ذات الجدران الثقيلة المعرضة للمواد الكيميائية وأملاح الطرق، فإن طلاء الكهربي لسكن المحرك المحدد عادة هو بناء إيبوكسي كاثودي 25-30 ميكرون مع نتائج رش الملح لأكثر من 400 ساعة. تتبع محركات المضخات للخدمة الرطبة التي تستخدم أغلفة الأنابيب الفولاذية نفس القاعدة؛ لا يحتوي جسم الأنبوب على حواف حادة، لذلك يبقى الفيلم موحدًا حول المحيط.
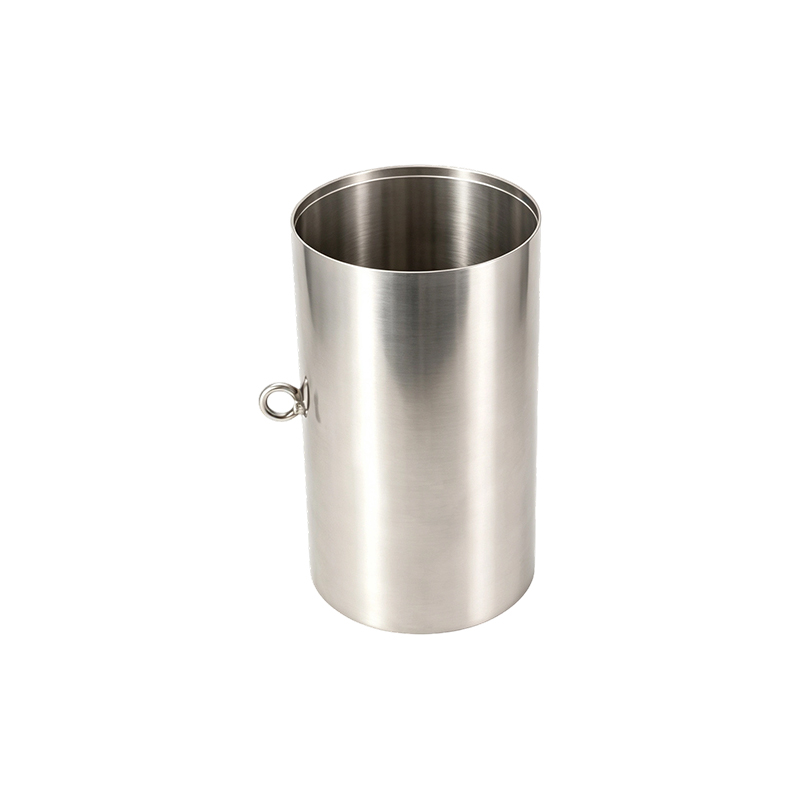
 أنبوب فولاذي غير ملحوم بقطر 127 مم، مبيت محرك ثقيل الجدار تم تصنيع هذا الغطاء بدقة من أنابيب فولاذية غير ملحومة بسمك جدار يبلغ 7.9 مم، مما يوفر صلابة هيكلية فائقة ومقاومة للتعب، وهو مثالي للإعدادات الصناعية شديدة التحمل التي تتطلب المتانة وقوة الالتواء. عرض المنتج →
الطلاء الكهربي مقابل طلاء المسحوق: ما هي التغييرات بالنسبة للمشتري؟
يفوز E-coat بالتغطية الداخلية وتوحيد الفيلم؛ يفوز المسحوق في بناء الفيلم الخارجي، ومقاومة التأثير، ونطاق الألوان. في علب المحركات غالبًا ما يتم الجمع بين الاثنين.
- الغمر reaches every internal cavity
- فيلم 15-25 ميكرون، موحد في حدود 5 ميكرون
- حافة ممتازة وتغطية التماس اللحام
- حوالي 95 بالمائة من استخدام المواد
- نطاق الألوان الضيق: الأسود والرمادي الداكن
- رش، تغطية خط البصر فقط
- طبقة 60-120 ميكرون لمقاومة الصدمات
- سطح خارجي سميك وقوي
- الرش الزائد يقلل من الكفاءة
- مجموعة واسعة من الألوان والملمس
النمط الشائع هو طبقة أساسية من الطبقة الإلكترونية بالإضافة إلى طبقة علوية من المسحوق على الوجه الخارجي المكشوف: يتمتع التجويف بحماية كاملة ضد التآكل، ويحصل الوجه الخارجي على طبقة نهائية أكثر سمكًا ومقاومة للخدش ومطابقة للألوان.
تدقيق خط الطلاء الإلكتروني الخاص بالمورد قبل الطلب
تدقيق الحمام، وليس الكتيب. اطلب سجلات المعايرة، وسجلات التوصيلية الكهربية، وخرائط الأفلام من آخر 30 يومًا من أيام الإنتاج؛ تعامل مع شهادة رش الملح الواحدة على أنها توثيق، وليس دليلاً.
يمكن لشركة مصنعة مثل شركة Jiangsu Yufeng Electric Co., Ltd.، التي تدير العملية الكاملة بدءًا من تشكيل الفولاذ وحتى معالجة الأسطح في مصنع واحد، توثيق تاريخ الحمام والمعالجة المسبقة لكل يوم إنتاج.
- سجلات كيمياء المعالجة المسبقة: تركيز الفوسفات أو الزركونيوم وسجلات الحمأة
- موصلية الشطف النهائية أقل من 5 ميكروسيمنز/سم
- تم رسم المواد الصلبة للاستحمام ودرجة الحموضة ودرجة الحرارة والتوصيل خلال آخر 30 نوبة
- خرائط سمك الفيلم على مساكن الإنتاج، مع قراءات التجويف والضلع
- معالجة درجة الحرارة: نقطة الضبط، وسرعة الحزام، وسجلات درجة حرارة المعدن
- تقارير رش الملح والالتصاق من نفس كيمياء الحمام التي تدير أجزائك
يحمل الخط المتحكم فيه سماكة الفيلم Cpk أعلى من 1.33. يتأرجح الخط غير المتحكم فيه بمقدار 10 ميكرون أو أكثر بين الدُفعات، وترتبط هذه التأرجحات مباشرةً بمرتجعات الضمان في الخدمة الرطبة أو الغسيل.
الأسئلة المتداولة
ما المدة التي يحمي فيها الطلاء الكهربي غلاف المحرك؟
في الخدمة الداخلية، تعمل طبقة إلكترونية من الإيبوكسي الكاثودي بقطر 20-25 ميكرون على غلاف فولاذي معالج مسبقًا بشكل صحيح على منع الصدأ الأحمر لمدة تزيد عن 240 ساعة وفقًا لمعيار ASTM B117 ولسنوات في الداخل. يتطلب العمل في الهواء الطلق أو الغسيل طبقة أكثر سمكًا أو طبقة علوية من المسحوق.
هل يؤثر الطلاء الإلكتروني على تفاوتات الضغط في تجويف الجزء الثابت؟
إذا تم تشكيل التجويف بعد الطلاء، فلن يكون للطبقة الإلكترونية أي تأثير على الملاءمة. إذا كان التجويف المطلي هو السطح المناسب، فاطرح الفيلم 10-15 ميكرون من بدل التداخل وقم بإجراء اختبار ملاءمة الضغط مع العينات المغلفة.
هل يمكن تطبيق الطلاء الإلكتروني على علب المحركات المصنوعة من الفولاذ المقاوم للصدأ؟
تلتصق الطبقة الإلكترونية بالفولاذ المقاوم للصدأ بعد المعالجة المسبقة، ولكن نادرًا ما يتم تحديدها في 304 مبيت محرك مقاوم للصدأ لأن المعدن يقاوم التآكل بالفعل. يتم استخدامه فقط عند الحاجة إلى عزل كلفاني أو لون أو تشطيب موحد.
ما الذي يضيفه الطلاء الإلكتروني إلى تكلفة غلاف المحرك الفولاذي؟
على مبيت التجويف 100-160 مم، تضيف الطبقة الإلكترونية 3-8 بالمائة إلى التكلفة الجزئية، اعتمادًا على الحجم وسمك الفيلم وما إذا كان الخط يعمل داخل الشركة. استخدام المواد بنسبة 95 بالمائة تقريبًا يبقيها أقل من الطلاء التمهيدي المطبق بالرش.
 Previous